本概念需要确认其实际材料、接合方式和交付形态。应将这些细节与样品关联,而不是从款式名称中套用。
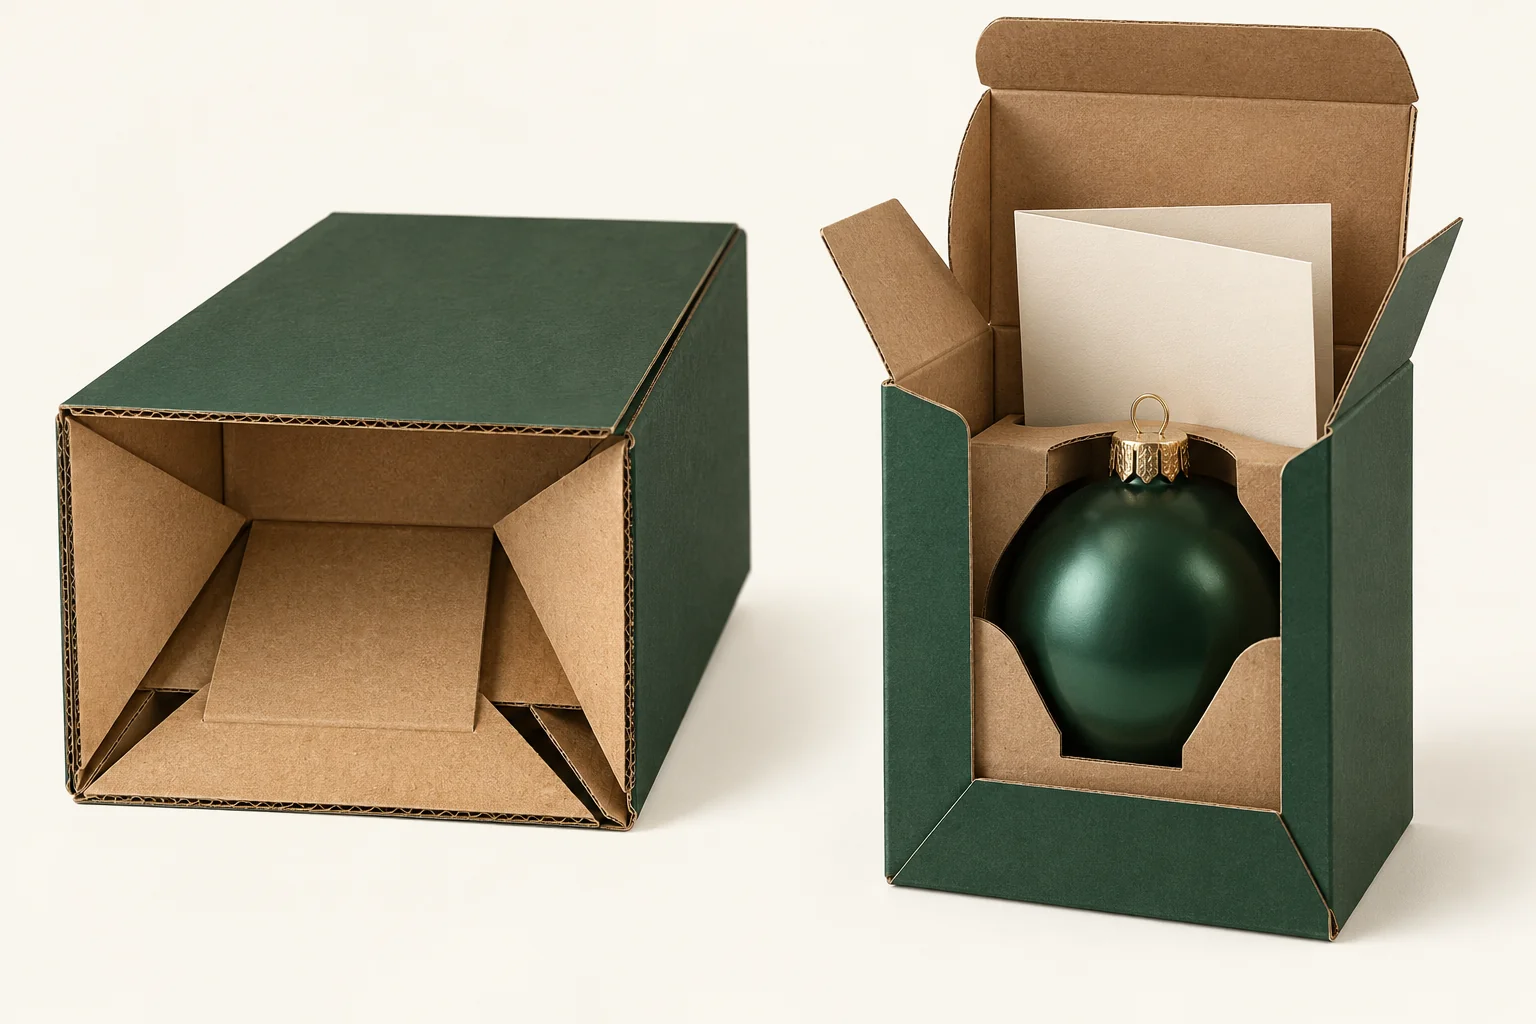
展示产品装入前的底部
The 插舌顶盖自动底目录 用于识别组合形式。请索取拟用底部的供货状态视图和成型后视图。询问操作员在设置过程中完成哪些步骤,以及哪些接合处为来料预制。
从便于检查的角度拍摄最终空载底部状态。如需要额外对齐动作,请在装载前记录。不要将最终闭合视为书面设置说明已完整的证据。
比较 手工扣底版本 当包装流程可采用不同底部时。将对比集中在操作员动作和实际供应准备上,而不作通用速度声明。
围绕每个随附部件关闭顶部
记录装载后的最高点、支架位置以及产品上方任何折叠卡片。展示顶部折翼如何进入其预定位置。方案应标明其所接触的表面及任何相邻折翼。
对于假设的饰品礼品,支架可能使饰品位于折叠说明卡下方。在压下插舌顶盖前评审卡片的最终位置。如果出现接触,先拍照,再移动卡片以完成封口。
在内装物仍保持批准排列的情况下,重复客户打开和取出操作。可由员工关闭的顶部,在客户首次打开时可能需要不同的抓握方式或说明。
使用条件配对记录
每一行保持相同的纸箱和材料版本。即使底部和顶部观察出现在同一评审页面上,也应保持分开。
| 条件 | 待检查部件 | 决策或依据 |
|---|---|---|
| 来料空态 | 已准备的底部接合处 | 供应商的交付状态视图 |
| 成型空盒 | 最终底部位置 | 设置说明与检验照片 |
| 装载后打开 | 内托与内容物最高点 | 完整内容物图片 |
| 装载后闭合动作 | 顶部取入口与接触 | 界面位置观察 |
| 已打开并装载 | 抓握与取出 | 客户操作顺序 |
如果第二种产品配置共用该纸箱,请创建另一组装载组合。同一底部准备方案仍可对应不同的顶部包络问题。
保持包装范围和评估范围清晰。
确认瓦楞方案、侧缝制备情况,以及是否有任何封合材料单独供应。明确由谁成型、装载和封合纸箱。如果供应商提出另一种顶部特征,应更新顶部行,而不是沿用原有批准。
装载后检查底座,打开后检查顶部。按部件和阶段记录可见移动。这些观察可定位修订问题,而容量或分销要求需要各自商定的评估。
对于假设样品,将底部视图称为 B1,将装载后俯视图称为 T1。供应商关于 B1 的回复并不关闭 T1。这种简单区分有助于防止熟悉的纸箱名称掩盖两个未解决的接口。
请将两种状态一并发送
通过以下方式提交:来料底部视图、装载包络、顶部观察、数量及目的地 获取报价. Packrivo 每款最低起订量为 500 件。材料、样品和商务条款已针对实际项目确认。