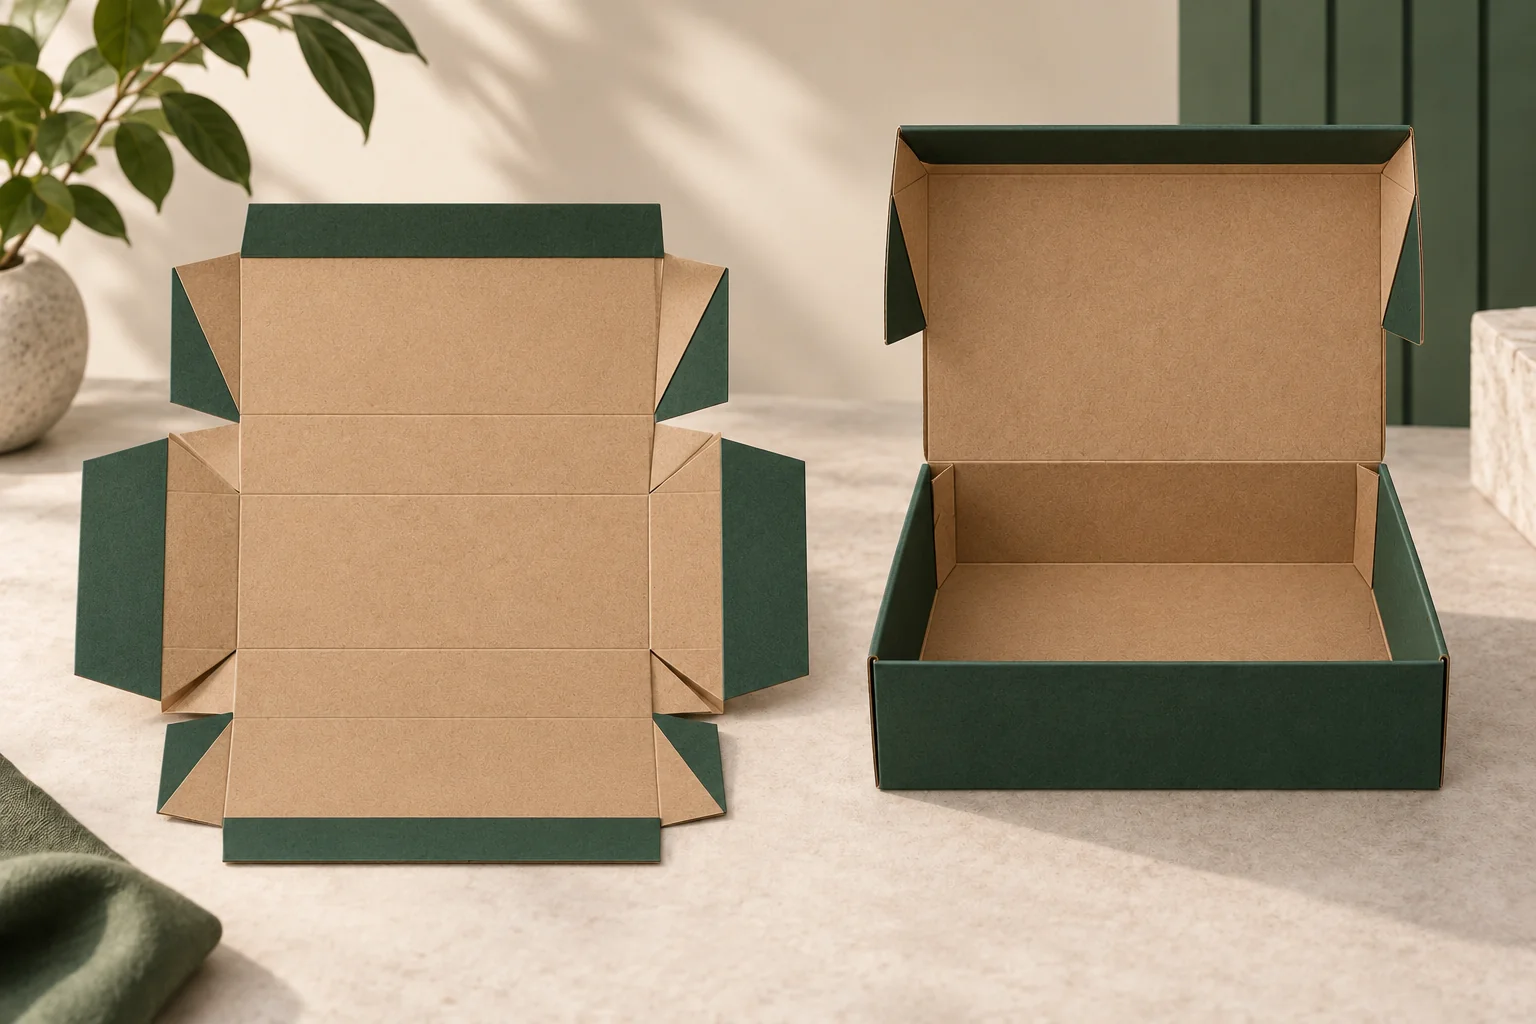
此选项聚焦于预成型的折叠结构。其有用差异在于成型操作,包括盖子成型的角部。产品支撑和运输保护仍是独立的设计问题。
在实际提案上定位六个接合点
The 六角目录参考 描述一种带6个预粘角的可折叠翻盖盒。索取适用于您版本的供应商图纸,并在其上标注接合处。闭合盒子的照片会遮住组装时关键部位。
在图纸的工作副本上保留接合编号索引,例如 J1 至 J6。标明哪些接合处属于底座,哪些构成相连的盒盖。不要依据概念图指定涂胶区域;方案应明确实际预处理区域。
现有 可折叠礼盒系列 有助于比较更广泛的盒型。此处应把决策集中在角部成型方式,以及来料状态与包装工作台之间的关系上。
添加产品前请先完成设置
申请处于约定交付状态的样品。在成型前拍照,然后按拟议的组装顺序操作,不得添加胶粘剂或临时翼片。如需额外操作,应将其记录为对交付状态说明的变更。
在壁板立起过程中观察每个已预处理接合处。拍摄任何仍向内折叠、扭曲或需要二次动作的角部。观察应指出接合处和动作,而非归咎于整体结构。
对于假设的蜡烛和卡片礼品套装,先成型空底座和盒盖。然后再放入支架、蜡烛和卡片。该顺序可区分成型问题与产品阻挡侧壁或盒盖的问题。
将成型与封口证据分列在不同栏中
针对一个图纸版本使用此检查点记录。供货状态照片和完全成型视图应显示同一样品。
| 检查点 | 说明要展示的内容 | 待解决的问题 |
|---|---|---|
| 接缝 J1 至 J6 | 成型前后 | 每个部件能否到达图示位置? |
| 连体盖 | 凸起且四角已成型 | 合盖前盒盖形状是否完整? |
| 内托插入 | 装载后底座,盖打开 | 装载是否会扰动已预处理的角部? |
| 最终封口 | 装载并闭合 | 哪条边或内装物接触盒盖? |
纸板等级、厚度和印刷规格应附在样品记录中。用另一种材料进行的边角审查是有益的探索,但不能终结最终材料决定。
定义员工接收和完成的内容
询问内衬、卡片或包裹纸是否分开到货。确定由谁成型纸盒以及何时装入固定件。该 扁平与组装交付指南 有助于界定该交接环节,而不必将所有平板包装视为相同。
在整套产品装入后,重复开盖和产品取出操作。之后再次检查角部位置。组装观察不能确立承载能力,整齐的闭合也不能确立运输性能。任何所需的搬运或配送评估应另行商定。
按所述内容统计成型动作,不要给出计时产能结果。拟用纸箱可能需要员工在底部成型后抬起一个盒盖角。如果这属于已确认流程的一部分,请在作业说明中将其放在装载之前。预制接合处与完全成型的包装属于不同状态,因此应分别保留照片。
发送预制接缝简报
将接缝标记图纸、供货状态要求、完整内容物、包装尺寸、数量和目的地纳入 获取报价. 每款最低起订量为 500 件。拟用材料、组件分组、样品范围和商务条款仍需项目确认。