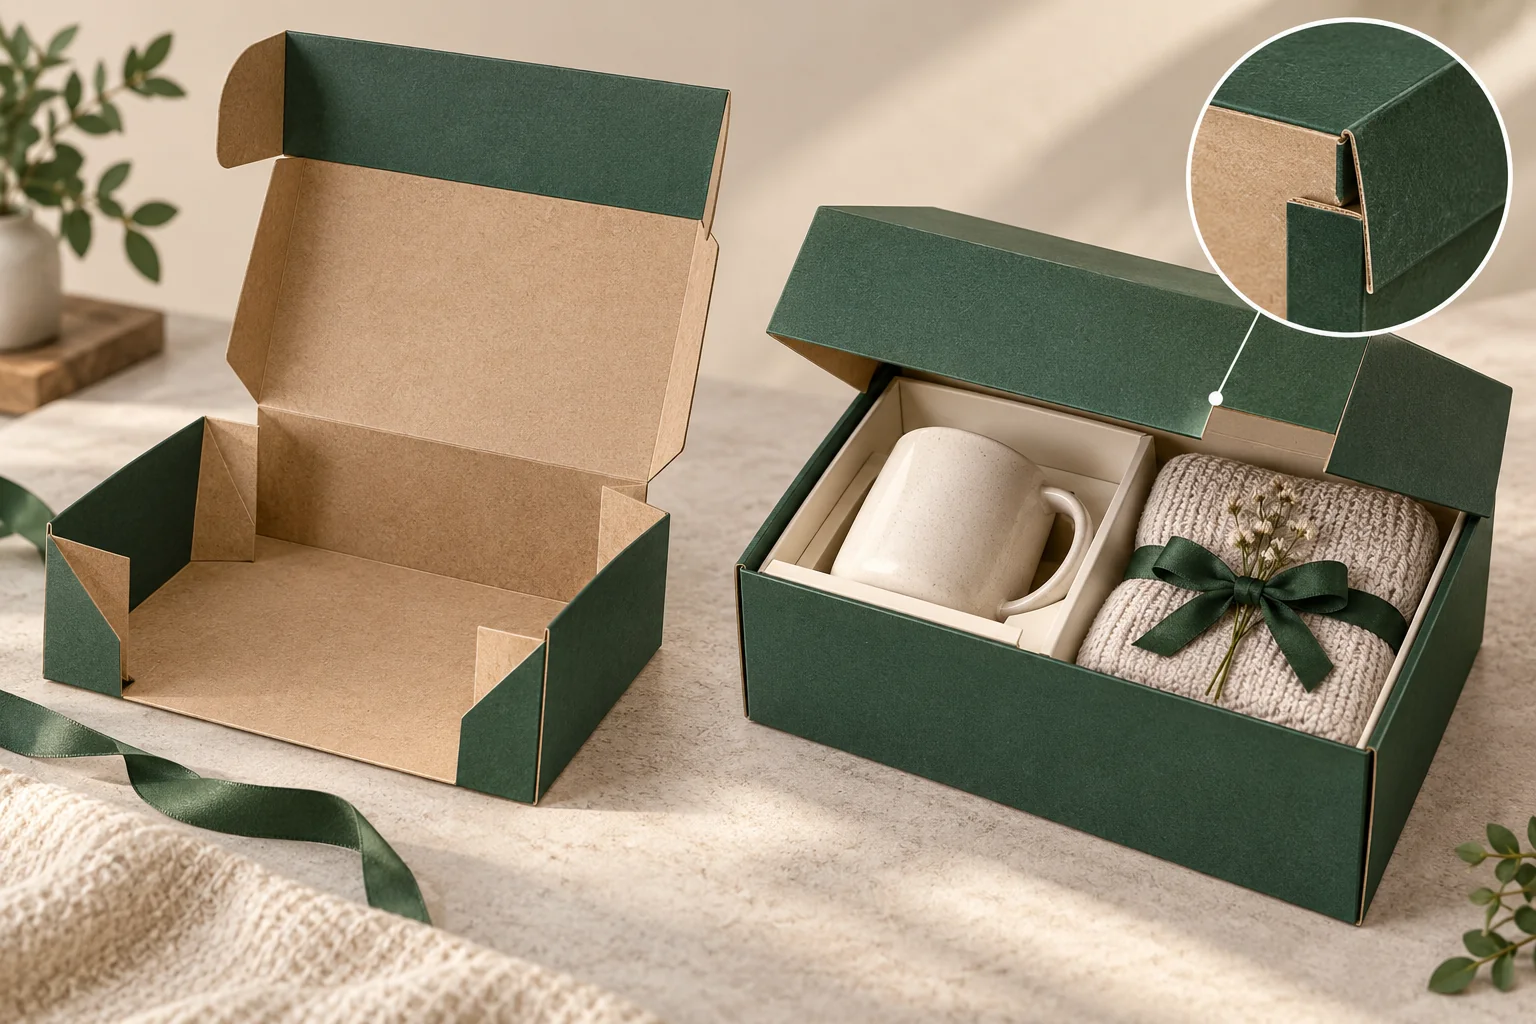
此选项聚焦于带铰链盖和四个预制角的可折叠底托。应通过成型和闭合操作进行比较。角数并不能确立性能排名。
确认预折角和盒盖折边
The 四角盒参考 描述一种带4个预粘角的可折叠翻盖结构。索取供应商方案,以识别这些接合处以及盖子的实际边缘细节。
在图纸上将底部接合处与盖铰链分开。标出底部成型后应达到的位置。确认盖侧任何细节是否需要手动折入或除提起底壁之外的其他操作。
A 六角预粘合纸盒 增加了另一种可比较的预制角结构。比较时应使用供货状态视图与成型视图,而不是假设某种样式自动更坚固。
在检查产品之前成型空底座
从处于约定交付状态的样品开始。按照拟定的成型说明操作,并在完成后拍摄每个底部角。记录任何仍部分折叠或需要单独动作的角。
对于假设的小礼品套装,先成型托盘,再将卡片座和配件放入其中。该顺序有助于显示卡片座是否与某个角部干涉,或该角部在装载前本身是否不完整。
在底座保持空置时,抬起并放下连体盖。然后装入完整内容物重复操作。如果加入产品、薄纸折叠或卡片后盖子位置发生变化,记录差异。
保留底盒与盒盖对比记录
所有行使用同一样品版本。包括供货状态和最终装载状态的照片。
| 部件 | 空状态检查 | 装载状态检查 |
|---|---|---|
| 四个底部接合处 | 每个都达到其预期的成型位置 | 内托或产品使该位置保持不变 |
| 盒盖铰链 | 运动与静止位置 | 完整内容物上方的间隙 |
| 盒盖边缘 | 建议的封合动作 | 与壁、卡纸或包覆材料接触 |
| 客户取用 | 起始抓握位置 | 开盖后产品取出 |
如果盖边缘卡住,请指明接触部件和发生阶段。要求增加深度可能解决产品高度问题,但不一定能解决底角成型不正确的问题。
确认材料和包装交接
说明最终样品建议的纸板等级、厚度、印刷面和预制接合处。如果这些细节仍未确定,请将其列为明确问题。用于早期样稿替代的材料应在其记录中注明名称。
The 交付状态指南 有助于界定由谁成型纸箱并装入内容物。在该范围内应保持各独立组件可见,而不是将折叠盒视为完整的礼盒套装。
将角部成型、封合和取出作为观察项进行检查。任何重量、搬运或流通要求须另行确认;盖子配合良好并不能证明防护性能。如果装载闭合状态是指定的基准条件,则应在该状态下检查最终外尺寸。
如果供应商方案包含盒盖边缘成型,应将其写入设置说明。“四个预处理角”这一说法不应掩盖单独的盒盖动作。审查者应能将成型的底座和待闭合的盒盖识别为两个检查点,即使二者属于同一张连续纸板。
提交接合与盒盖记录
请发送标记图纸、供应状态要求、完整内容、数量和目的地 获取报价. 每款最低起订量为 500 件。结构、打样工作和商务条款需经项目确认。