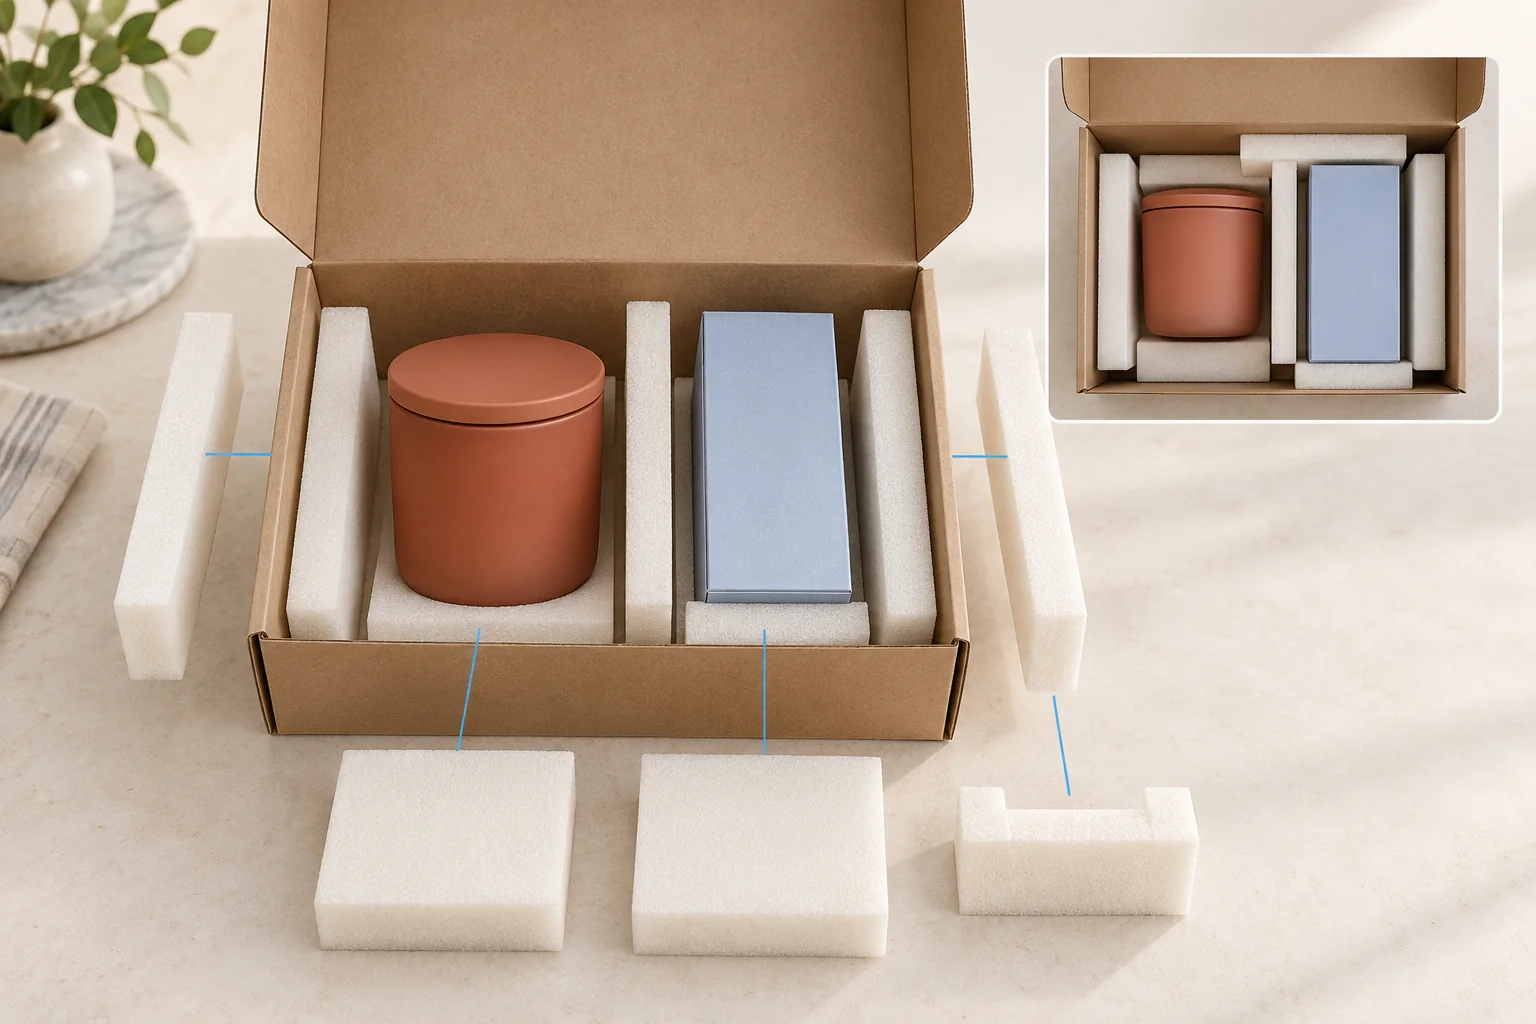
此插圖為概念支撐布局。實際泡棉等級、零件與固定方案需依專案確認。
為每個支撐件指定零件與位置 ID
原始 聚乙烯泡棉參考資料 辨識製造泡棉板配置及連結的技術資訊。用於準備等級/加工詢價欄位,而非本套件的性能聲明。
列出禮品組件周圍建議的每個墊片或擋條。記錄零件 ID、位置、輪廓及其接觸的物品。說明在實際提供圖紙下,兩個支撐件是否可互換或分左右。
提供成品組件包絡及完整外箱內部。將卡片、初級包裝與配件納入裝載圖。支撐件應與該等內容物具有具名關係,而非僅被計為另一塊泡棉。
將散件套裝與附接支撐出貨分開。
請確認支撐件是以鬆散狀態、黏合於另一件、裝入盒內或其他方式預先備妥到貨。在 BOM 與交貨說明中指明任何附加層或局部工序。包裝負責人應知道哪些部件位置必須在工作台上建立。
比較該 單一深度切割泡棉底墊 and 貫穿裁切分層內托 當一個連續腔體配置可能更可取時。此多件式套件具有零件核對和放置/裝載任務,值得單獨記錄。
排列所提供的零件,依預定順序裝入組件,並檢查接觸位置。透過預定抓握處取出內容物,記錄是否有任何鬆散支撐件移動或變得無法取用。將實際套件與外箱連同觀察記錄保存。
使用支撐套件位置與裝載圖
以下假設性蠟燭/配件組使用原始規劃 ID。
| 套件欄位 | 範例項目 | 下一項確認 |
|---|---|---|
| Pad A1 | 盒裝組件 A 下方的支撐 | 提供的輪廓與接觸位置 |
| 導軌 R1 | 組件 B 旁的側面支撐 | 方向與外箱介面 |
| 部件數量 | 已命名的單一建議包裝完整套件 | 核對散裝或已附接的交付套組 |
| 貼合 | 如經提案,實際黏合/預處理狀態 | 已識別層級/作業負責人 |
| 裝載順序 | A 與 B 含卡片/配件 | 實際就位與取出觀察 |
索取完整套組回覆
泡棉加工廠回覆實際等級與零件/固定方案。包裝負責人確認交付套件數量與當地放置步驟。買方決定位置與取用方式是否適合內容物,或特定支撐是否需要另一份樣品。
比較現有的 刀模內襯選項 透過 內襯中心. 使用 材料決策方法 用於所提供的等級與聯絡問題。
將零件/BOM 配置圖、內容物與未決放置問題帶入 取得報價. MOQ 為每款 500 件;建議材料、樣品與商業條件依專案確認。任何所需運輸評估適用於完整建議包裝.