此概念需要確認其實際材料、接合處與交貨形態。請將這些細節與樣品連結,而不是從款式名稱推導。
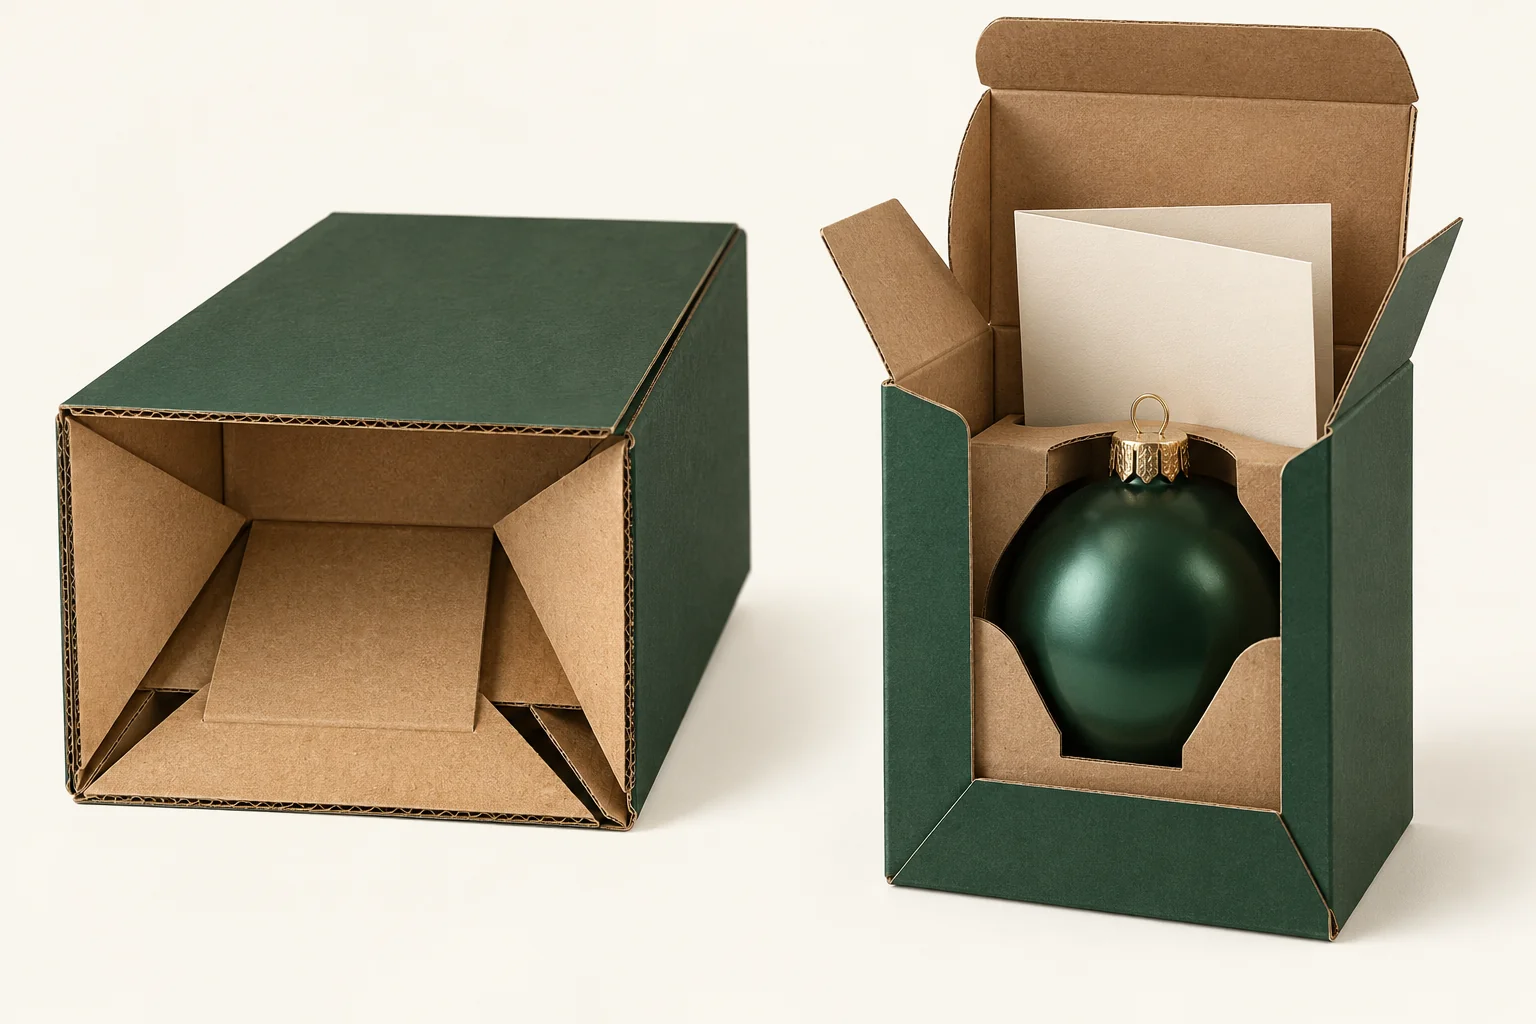
顯示產品放入前的底座
The 插舌上蓋自動底目錄 辨識組合形式。索取所提案底部的供應視圖與成型視圖。詢問操作人員在設置期間完成哪些步驟,以及哪些接合處以預備狀態送達。
從有助檢查的角度拍攝最終底座空狀態。若需要額外對位動作,請在裝載前記錄。避免將最終閉合視為書面設定說明已完整的證據。
比較 手動卡底版本 當包裝過程可以使用不同底部時。將比較集中在操作員動作和實際供應準備上,而不做出通用的速度聲明。
將頂部閉合並包覆所有隨附組件
記錄最高包裝點、固定座位置及產品上方的任何折疊卡片。顯示頂部折片如何進入預定位置。提案應指出其接觸的表面及任何相鄰折片。
對於假設性的裝飾品禮品,固定座可能使裝飾品位於折疊說明卡下方。在放下插舌上蓋前,審查說明卡的最終位置。若出現接觸,應先拍照,再移動說明卡以取得成功封合。
在內容物仍維持核准排列的情況下,重複客戶的開啟與取出動作。可由人員關閉的上蓋,可能需要不同的抓握方式,或針對客戶首次開啟提供不同指示。
使用條件配對記錄
每一列保持相同紙箱與材料版本。即使底座與上蓋的觀察出現在同一審查頁面,也應分開記錄。
| 狀態 | 待檢查部件 | 決策或依據 |
|---|---|---|
| 供料空件 | 已製作的底部接合處 | 供應商之到貨狀態視圖 |
| 成型空盒 | 最終底部位置 | 成型說明與檢查照片 |
| 裝載後開啟 | 固定座與內容物最高點 | 完整內容圖像 |
| 裝載後閉合 | 頂部進入與接觸 | 介面位置觀察 |
| 打開後已裝載 | 握持與取出 | 客戶動作順序 |
若第二種產品配置共用紙箱,建立另一組裝載配對。相同的底座配置可置於不同的頂部包絡問題之下。
保持包裝範圍與評估範圍清楚分明
確認瓦楞提案、側邊接縫預製方式,以及任何封合材料是否另行供應。註明由誰成型、裝載與封合紙箱。若供應商提出其他頂部結構,應更新頂部列,而非沿用既有核准。
裝載後檢查底座,並在開啟後檢查頂部。依部件與階段記錄可見位移。這些觀察可定位修訂問題,而容量或配送要求則需要其各自約定的評估。
對於假設樣品,將底視圖稱為 B1,裝載後頂視圖稱為 T1。關於 B1 的供應商回覆不會結案 T1。這種簡單區分有助於避免熟悉的紙盒名稱掩蓋兩個未解決的介面。
請一併提供兩種狀態。
請透過以下方式提交供料底座視圖、裝載信封、頂部觀察、數量與目的地 取得報價. Packrivo 每款最低量為 500 件。材料、樣品與商業條款已就實際專案確認。